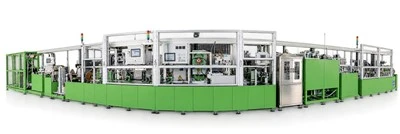

Architecture de machine modulaire et intégrée
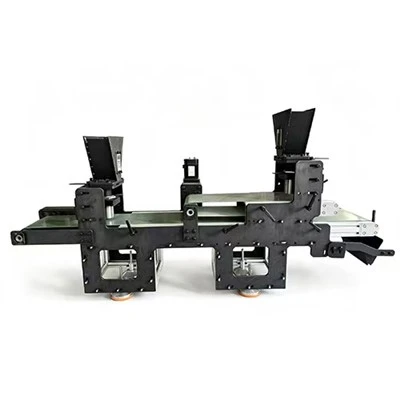
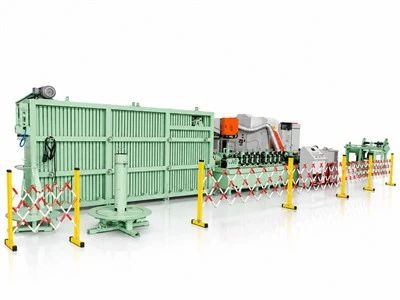
Le système n'est pas une unité autonome mais une intégration de plusieurs modules de processus hautement coordonnés. Les composants de base comprennent une unité de déroulement et de mise à niveau, un système de remplissage dosé de matériau de noyau, un ensemble de rouleaux de formage multi-passes, un système de contrôle de tension en boucle fermée en ligne, une unité de refroidissement/dimensionnement/transport et un système d'enroulement entièrement automatique ; les modèles haut de gamme peuvent également comporter des unités de soudage à haute fréquence et des modules d'inspection visuelle en ligne. La machine présente une disposition compacte (l'unité principale de la série typique GBX-6 n'occupe que 3 840 × 820 mm) et l'ensemble du processus de production peut être géré par seulement 2 à 3 opérateurs, ce qui la rend bien adaptée aux contraintes spatiales des ateliers de petite et moyenne taille.
Mécanisme de formage progressif multi-passes
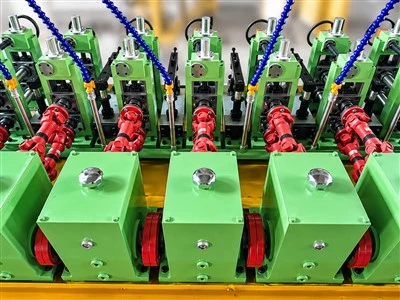
L’ensemble de rouleaux de formage sert de composant opérationnel principal. Généralement fabriqués à partir d'acier Cr12MoV ou de matériaux recouverts de carbure, ces rouleaux offrent une durée de vie cumulée supérieure à 3 000 heures.
La bande d'acier passe à travers plus de 11 ensembles de rouleaux de formage progressifs, subissant séquentiellement un cintrage à froid, un formage en forme de U, un remplissage de poudre et un verrouillage des bords, passant ainsi progressivement d'une bande plate à une structure tubulaire fermée.
Les angles de roulis et les pressions sont réglables indépendamment. Combinée à des entonnoirs de guidage et des manchons de limitation, cette configuration contrôle l'écart de rectitude du fil fini à moins ou égal à 0,5 mm/m (avec des modèles haut de gamme capables d'atteindre 0,2 mm/m).
Le processus de déformation incrémentielle en plusieurs passes empêche les fissures causées par des concentrations de contraintes localisées dans les bandes d'acier à paroi mince. Il garantit un angle d'engagement des coutures de verrouillage d'au moins 45 degrés, empêchant efficacement l'exposition du noyau lors de la production et de l'utilisation finale ultérieures.